logo

Продукты

Горячие продажи

О нас

Wuxi Wondery Industry Equipment Co., Ltd

Смотрите больше
Запросите цитату
Компания.img.alt
Компания.img.alt
Почему?
Выберите нас
picurl
Высокое качество
Знак доверия, проверка кредитной истории, RoSH и оценка возможностей поставщика. Компания имеет строгую систему контроля качества и профессиональную испытательную лабораторию.
picurl
Развитие
Внутренняя профессиональная команда дизайнеров и мастерская передовых машин. Мы можем сотрудничать, чтобы разработать продукты, которые вам нужны.
picurl
Производство
Продвинутые автоматические машины, строгая система управления процессом. Мы можем изготовить все электрические терминалы за пределами вашего спроса.
picurl
100% СЕРВИС
Насыщенная и индивидуальная небольшая упаковка, FOB, CIF, DDU и DDP. Позвольте нам помочь вам найти лучшее решение для всех ваших проблем.

Продукты

Рекомендуемые продукты

Больше продуктов
Решение
Решение
  • ?
    10-15 2026
    I. Project Background and Equipment Specifications This case study involves a fully automatic intelligent ion nitriding furnace, model WDL-IV-75A, employing a vertical single-bell-jar single-station structure. The equipment is capable of ion nitriding and soft ion nitriding of alloy steels, mold steels, and stainless steels. The effective working zone of the furnace body measures 600 mm in diameter and 800 mm in height, with a maximum loading capacity of 400 kg. The common operating temperature range is 500 to 600°C, with a maximum operating temperature not exceeding 650°C. The ultimate vacuum degree is no greater than 6.7 Pa, the pressure rise rate is no greater than 5 Pa/h, and the time required to evacuate from atmospheric pressure to ultimate vacuum does not exceed 30 minutes. The furnace shell surface temperature rise does not exceed 55°C. In the model designation, IV represents the fourth-generation digital control system, 75 represents the maximum average current of the pulse power supply at 75 amperes, and A represents the fully automatic intelligent type. II. Matching Relationship Between Large-Volume Chamber and Power Supply Capacity From the 30A model to the 75A model, the maximum average current of the pulse power supply increases by a factor of 1.5, while the effective chamber volume expands from approximately 28 liters to approximately 226 liters, a factor of about 8. This non-proportional change reveals a design principle of ion nitriding equipment: expansion of chamber volume does not require the power supply current to increase proportionally with volume, because the heating power for ion nitriding depends primarily on the workpiece surface area and the required current density, rather than the chamber spatial volume. The abnormal glow discharge current density range given in the proposal is 0.1 to 5 mA/cm². Based on this range, for a workpiece combination with a loading capacity of 400 kg and a relatively large surface area, the maximum average current of 75 A provides a clear design margin for the upper limit of supportable workpiece surface area. Meanwhile, the pulse power supply output voltage is continuously adjustable from 0 to 800 V with no sudden jump above 200 V, and the duty cycle is continuously adjustable within the range of 10% to 85%. III. Duty Cycle Adjustment Logic of the Pulse Power Supply Gas discharge, as a power source, presents a load with negative resistance characteristics. The workpiece, acting as the cathode, has its surface shape and stacking method both affecting the surface current density. Ion nitriding has a minimum threshold condition: to satisfy the current density required for uniform glow coverage, the heating power may exceed the power required to maintain workpiece temperature. This contradiction is particularly prominent for thin-walled, lightweight workpieces. After the pulse power supply introduces an adjustable duty cycle, the average heating power equals the peak voltage multiplied by current, then multiplied by the duty cycle. By reducing the duty cycle, the average heating power can be lowered while maintaining sufficient peak voltage to sustain glow coverage, thereby resolving the aforementioned contradiction. This mechanism is the core reason why this series of equipment can simultaneously process heavy workpieces and thin, lightweight workpieces. The implementation path for fast arc extinguishing is as follows: utilizing the principle of electromagnetic induction in the discharge circuit to rapidly detect the arcing signal, then immediately controlling the high-speed electronic switch of the main current circuit through high-speed digital logic devices, extinguishing the arc within 2 μs. IV. Thermal Insulation and Temperature Uniformity Design of the Large-Volume Furnace Body The bell cylinder adopts a water-cooled double-wall structure and multi-channel water cooling system to ensure furnace temperature uniformity. The inner insulating liner of the cylinder is made of stainless steel, while the inner and outer cylinder walls are made of high-quality carbon steel plates. The furnace body is equipped with two layers of 304 stainless steel heat shields, each layer 2 mm thick, and two layers of 304 stainless steel heat shields are also installed on the upper part of the furnace bottom plate. Compared with the six-layer heat shield configuration of the previous case, this model has fewer heat shield layers. This difference stems from the change in the ratio of chamber volume to surface area – a large-volume chamber has a relatively smaller heat dissipation area, and the heat loss proportion decreases accordingly, so the number of insulating layers can be appropriately reduced while ensuring long-term high-temperature operation. The cathode plate is supported on the furnace base by three sets of high-quality cast mica, with adjustable height. The cathode plate is made of carbon steel plate with a thickness of no less than 30 mm; the material tray fixture frame in contact with the workpiece is also made of high-quality carbon steel. The cathode connection device is designed as a rigid connection to avoid overheating problems caused by loose quick-connect couplings. The cathode structure includes cathode PTFE insulation, cathode insulating mica, cathode conductor connection socket, cathode connection fitting, and M10 stud bolt fixed connection cable lug. Two thermocouples are introduced from the furnace bottom plate and positioned in the middle of the cathode plate to simulate the temperature measuring head. One is used for temperature control by the ion heating pulse power supply, and the other is connected to the alarm instrument for multi-directional temperature monitoring. Three observation windows are arranged on the outer circumference of the furnace shell for multi-directional observation of conditions inside the furnace. V. Vacuum System and Pressure Closed-Loop Control The vacuum system is used for pre-vacuuming of the furnace body and for atmosphere replacement and exhaust gas discharge during the nitriding process. The pump set consists of one 2X-15 rotary vane pump, one electromagnetic vacuum pump with an inflation valve, and one high-vacuum butterfly valve. The rotary vane pump is a Guangdong Xunda 2X series unit, resistant to process gas corrosion, controlled by a frequency converter, and equipped with a GI-50 high-vacuum butterfly valve as the main control valve. The pressure closed-loop control principle is as follows: the pressure transmitter measures furnace pressure and outputs a standard current signal to the digital controller. The controller performs PID calculations based on the set pressure value and real-time sampled values, then outputs a standard current signal to the frequency converter. By adjusting the vacuum pump motor speed, the pumping speed is adjusted, thereby keeping the furnace pressure constant at the process set value. This control method achieves a pressure control accuracy of ±1 Pa. The combined use of the vacuum pump and frequency converter greatly reduces mechanical wear of the pump body during startup, and long-term low-speed operation can significantly extend service life. Vacuum measurement employs a ZJ-1C type capacitive diaphragm absolute pressure transmitter, with a range of 0 to 1000 Pa, output of 4 to 20 mA, and power supply of 15 to 30 VDC. This vacuum gauge is not affected by the type and composition of the measured medium, and the measured value is displayed by a digital display instrument and participates in furnace pressure control. VI. Gas Distribution and Cooling Water Systems The gas distribution system is used to control the introduction of process gas into the furnace. Gas sources include nitrogen, hydrogen, and other process gases, provided by the user. The gases pass through mass flow meters and are then introduced into the furnace body through a dedicated mixing tank according to the process formula. This model is equipped with two dedicated mass flow meters, controlling nitrogen and hydrogen flow separately – this is the main difference from the single flow meter configuration of the 30A model, corresponding to the higher requirements for atmosphere composition adjustment precision in a large-volume chamber. The mass flow meters are Japanese HORIBA S500 series units, with a response time of less than 0.3 ±2% seconds from fully closed state to reaching the setpoint when control begins and when the setpoint is changed during control. The control range covers 1 to 100% full scale, operating from a single universal DC24V power supply, with the internal power circuit isolated from input and output circuits. Cooling water requirements: inlet water temperature not exceeding 31°C, inlet water pressure of 0.15 to 0.25 MPa, and total flow rate of 20 m³/h. Each cooling water branch is equipped with separate inlet and outlet valves. All cooling water pipes, valves, and fittings attached to the equipment are made of stainless steel. An electrical contact pressure gauge is installed on the main inlet pipe for alarms in case of abnormal inlet pressure. A backup water inlet valve is installed at the main water inlet pipe, connected to the user's tap water pipe, so that the furnace body can be cooled by tap water in the event of an unexpected power outage or water outage. VII. Three-Parameter Closed-Loop Architecture of the Control System The control system uses an FX3G series programmable logic controller and a Kunlun Tongtai TPC1231Ni touch screen as the main control center. The PLC has a program memory capacity of 32K steps, a basic instruction processing speed of 0.21 μs, and two high-speed communication interfaces (RS422 and USB). The touch screen is a 12-inch TFT LCD with a resolution of 1920×1080, four-wire resistive touch, a main frequency of 1 GHz, and pre-installed McgsPro configuration software. The system adopts a multi-task centralized management and distributed control fully digital architecture, capable of simultaneously achieving closed-loop control of three key parameters in ion nitriding: temperature control accuracy of ±1°C, pressure control accuracy of ±1 Pa, and flow control accuracy of ±0.5%. Temperature control employs Japanese Shimaden SRS13 series digital controllers with PID regulation, forming a temperature closed-loop regulation system with the temperature control circuit and thermocouple. Pressure control also employs Shimaden SRS13 digital controllers, forming a pressure closed-loop regulation system with a frequency converter and pressure sensor. In automatic operation mode, the system automatically starts the maintaining pump and pre-evacuation pump, opens the baffle valve and solenoid valve to extract a vacuum. Once the vacuum reaches the working pressure for glow discharge activation, the glow discharge voltage and resistance-assisted heating are automatically activated to perform the initial workpiece arcing and cleaning process. After arcing ends, the system automatically enters the heating stage, automatically adjusting flow rate, pressure, voltage, duty cycle, and current according to the process curve design steps. When the temperature reaches the process temperature, the system enters the temperature maintenance stage, maintaining according to the set process holding time. After the holding period, the system shuts down the vacuum pump and all valves on the extraction pipeline. Once the furnace temperature drops to the set temperature, all switches automatically turn off, and the system enters a stop state.
  • Печь для обезжиривания и карбонизации тележечного типа 6000×2000×2000 мм – Анализ конфигурации системы горизонтальной циркуляции горячего воздуха и четырехзонного контроля температуры
    10-15 2026
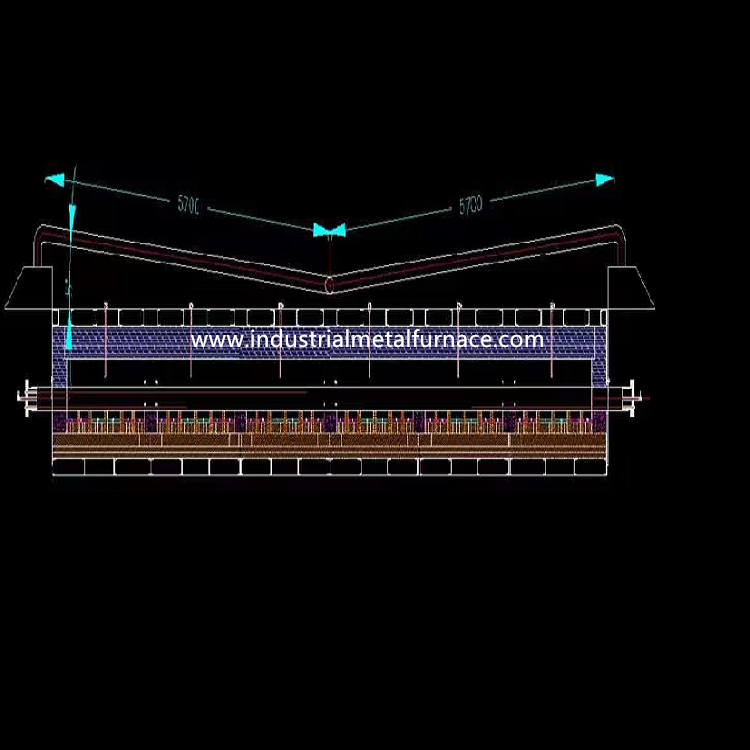
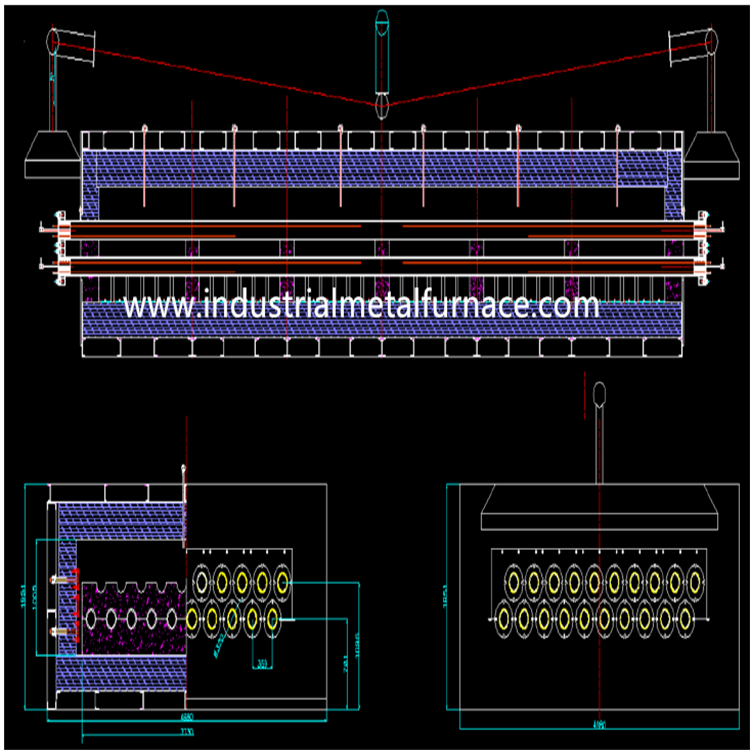
    I. Предыстория проекта и позиционирование применения оборудования Данное исследование случая включает печь для обезжиривания и карбонизации тележечного типа, модель RT3-360-5, печь циклического действия с рабочей камерой размером 6 000 мм в длину, 2 000 мм в ширину и 2 000 мм в высоту. Оборудование выполняет две функции: во-первых, обезжиривание металлических цилиндров и труб различного диаметра; во-вторых, выжигание резиновой изоляции и футеровки внутри цилиндров и труб различного диаметра в процессах карбонизации. Общей чертой этих двух процессов является то, что заготовки содержат органические или полимерные материалы, которые необходимо удалить, и продукты сгорания должны своевременно отводиться. Сами заготовки представляют собой удлиненные цилиндрические конструкции, что предъявляет относительно высокие требования к равномерности температуры в печи. Номинальная температура оборудования составляет 500°C с регулируемой рабочей температурой. II. Основные технические параметры и конфигурация питания Номинальная мощность оборудования составляет 500 кВт, регулируемая в процентном диапазоне; номинальное напряжение 380 В, трехфазное 50 Гц. Скорость нагрева при полной нагрузке регулируется от 20 до 80°C в час, а время нагрева пустой печи не превышает 90 минут. Равномерность температуры печи на стадии выдержки не превышает ±5°C. Прибор контроля температуры - японский Shimaden SRS13A с точностью не более ±1°C. Метод контроля температуры сочетает сенсорный человеко-машинный интерфейс с интеллектуальным прибором Shimaden и регулятором мощности для управления ПИД-регулированием напряжения. Нагревательные элементы представляют собой ленты сопротивления из высокоомного сплава 0Cr25Al5, произведенные Shougang Group, обработанные в волнообразную структуру с помощью специальной формы и расположенные на пяти поверхностях: по бокам печи, дверце печи, задней стенке и дне печи. Количество зон контроля температуры установлено на 4, каждая зона независимо оснащена амперметром, вольтметром и индикатором включения/выключения для облегчения локализации неисправностей. Материал теплоизоляции корпуса печи - стандартный алюминиево-силикатный огнеупорный волокнистый хлопок толщиной 240 мм. Материал механизма направления воздуха в печи - нержавеющая сталь 304 толщиной 2 мм. Материал плиты дна печи - литая сталь CrMnN толщиной 30 мм в виде полосы. III. Структура футеровки и логика энергосбережения В футеровке используются стандартные алюминиево-силикатные огнеупорные волокнистые одеяла, специально обработанные в крупноформатные плиты плотностью 230 кг/м³, окончательно собранные в футеровку толщиной 240 мм. Модули волокнистого хлопка закреплены на стальной конструкции корпуса печи с помощью анкеров из круглого стержня из нержавеющей стали SUS304. Вес полностью волокнистой футеровки составляет примерно одну тридцатую веса огнеупорного кирпичного корпуса печи. Прямым следствием этой разницы в весе является существенное снижение нагрузки на стальную конструкцию. Справочное сравнение, приведенное в предложении, заключается в том, что при одинаковых спецификациях полностью волокнистая конструкция экономит примерно на 30% больше энергии, чем печь сопротивления на кирпичной основе. Эта цифра является инженерным эмпирическим значением; фактическая экономия энергии зависит от условий эксплуатации, таких как состояние герметизации печи, кривая нагрева и скорость загрузки. Полностью волокнистые огнеупорные конструкции обладают хорошей стойкостью к термическому шоку, могут выдерживать быстрый нагрев и охлаждение и имеют более длительный срок службы, чем кирпичные конструкции. IV. Нагревательное устройство и подвесная конструкция Нагревательные элементы采用 передовую подвесную конструкцию с высокой эффективностью излучения, улучшающую теплообмен внутри печи, повышающую тепловую эффективность печи и продлевающую срок службы нагревательных элементов. Ленты сопротивления обработаны из 0Cr25Al5 в волнообразную структуру, удобную для установки и обслуживания. V. Конструкция дверцы печи и уплотнительный механизм Дверца печи имеет стальную каркасную конструкцию с огнеупорным волокном в качестве теплоизоляционного материала, установленную так же, как и корпус печи. Дверца печи оснащена электрическим подъемным механизмом грузоподъемностью 2 тонны, с электрической талью, установленной над рамой портала дверцы печи. Скорость подъема дверцы составляет 8 м/мин. Уплотнение дверцы печи использует кулачковый механизм для автоматического зажима в сочетании с устройством уплотнения мягким краем, обеспечивая автоматическое прилегание дверцы к корпусу печи. Функция этого уплотнительного механизма заключается в обеспечении герметичности печи на протяжении всего производственного процесса, предотвращении утечки высокотемпературных газов из печи, улучшении рабочей среды, а также обеспечении равномерности температуры печи и повышении энергоэффективности. Это уплотнительное устройство просто по конструкции, безопасно, надежно и легко в обслуживании, проверено годами в производстве тележечных печей с полностью волокнистым хлопка. Что касается защиты безопасности, то как верхний, так и нижний ход дверцы печи оснащены двойными механизмами безопасности, а также блокирующим устройством с печной тележкой. Мощность нагрева автоматически отключается в момент открытия дверцы печи. Концевые выключатели марки Omron. VI. Тележка и тяговый механизм Тележка состоит из рамы, футеровки печи тележки, плиты дна печи и тягового механизма тележки. Рама сварена из швеллера, с боковыми пластинами толщиной 10 мм и нижними пластинами толщиной 5 мм (Q235), прочно и надежно сконструирована, не подвержена деформации или короблению. Нижний изоляционный слой основания печи тележки состоит из двух слоев чередующихся диатомитовых кирпичей и легких прямых кирпичей, а огнеупорный слой выполнен из тяжелых кирпичей. Периметр тележки использует кирпичи неправильной формы, чтобы предотвратить прямой контакт газов печи с боковыми стенками тележки. Огнеупорный слой на тележке выполнен в виде канавки для размещения нагревательных элементов, которая также служит опорой для плиты дна печи. Плита дна печи изготовлена из литой стали CrMnN общей толщиной 30 мм, расположенная над канавкой, где размещены нагревательные элементы, чтобы предотвратить падение оксидов на нагревательные элементы после нагрева заготовки. Плита дна печи оснащена защелкивающимся дизайном для предотвращения смещения. Задняя часть тележки оснащена подвижными и неподвижными контактами RT0 для подключения питания, обеспечивая питание нагревательных элементов на тележке. Этот метод контакта имеет большую и достаточную контактную поверхность, хороший контакт и отсутствие электрических искр или перегрева после длительного использования. Тяговое устройство использует рамную конструкцию для несущей способности и перемещения. Рама в основном сварена из швеллера 16 и стального листа. Колеса кованые из стали 45# с высокой износостойкостью. Привод - двигатель плюс редуктор, со скоростью входа/выхода от 6 до 8 м/мин, приводимый в движение одним двигателем. Вход и выход печи оснащены двойными механизмами безопасности и блокирующими механизмами – если тележка не занимает правильное положение, дверца печи не может быть открыта или закрыта, и весь корпус печи не может быть запитан. Синхронные редукторные двигатели обеспечивают гибкое, стабильное и точное позиционирование тележки при входе и выходе. VII. Система циркуляции горячего воздуха Для достижения равномерной температуры печи на верхней части печи вдоль ее длины установлены 4 центробежных циркуляционных вентилятора мощностью 7,5 кВт каждый, 4-ступенчатые двигатели. Лопасти и вал вентилятора изготовлены из нержавеющей стали 304. Вентилятор имеет цельную конструкцию, с ротором двигателя и валом вентилятора в виде единого узла, обеспечивая стабильную скорость, низкий уровень шума и сильный воздушный поток. Механизм направления воздуха в печи изготовлен из жаропрочной стали SUS304, с конвекционными стенками с обеих сторон. Учитывая, что заготовки имеют форму пластин или цилиндров, направление циркуляции горячего воздуха спроектировано как горизонтальное – воздух течет горизонтально с одной стороны конвекционной стенки на другую, то есть воздух проходит через середину каждого слоя заготовок. Этот путь воздушного потока обеспечивает равномерный нагрев и однородную температуру заготовок, дополнительно улучшая характеристики продукта.
  • Ø245 мм Алюминиевая линейка с индукционным нагревом     246 секунд времени цикла и 480 °C начальной температуры ковки
    10-13 2026
    I. Основы проекта и логика сопоставления потенциала В данном тематическом исследовании рассматривается производственная линия для индукционного нагрева алюминиевых сплавов, обрабатывающая алюминиевые слитки A6061 и 5083-H111 диаметром Ø245 мм и длиной 500 мм, каждый из которых весит 68.406 кг. Процесс вычисления мощности следующий: при цикле 246 секунд на кусок, деление 3600 секунд на 246 секунд дает 14,634 куска в час; умножение на 14.634 шт. по весу 68 шт..406 кг дает выходную мощность примерно 1000 кг в час. Эта цепочка расчетов показывает, что время цикла является базовым параметром для конфигурации мощности всей производственной линии,скорость конвейерного механизма и логика сортировки не является показателем, который можно произвольно регулировать. Требуемая температура нагрева составляет от 480 до 495 °C с допустимым отклонением ±15 °C. Диапазон температуры работы, указанный в предложении оборудования, составляет от 460 до 480 °C,показывает небольшое смещение от диапазона требований процесса покупателяЭта разница обычно требует подтверждения калибровки на этапе ввода в эксплуатацию на основе фактического процесса ковки. II. Конфигурация системы питания Нагревательный источник питания использует полностью цифровое питание IGBT, модель IGBT300/0.15, с номинальной мощностью 300 кВт и номинальной частотой 0,15 кГц, т.е. 150 Гц. Коэффициент мощности системы превышает 0.9. Инвертор сочетает в себе быстрые тиристоры с модулями IGBT, с входным напряжением 380 В и выходным напряжением 1000 В. Программа управления имеет автоматическое регулирование напряжения.Защитные устройства покрывают перенапряжение, перенапряжение, заземление, быстрый предохранитель, частотная аномалия и аномальные условия охлаждающей воды. Индукционная катушка изготовлена из медной трубы с чистотой не менее 99,9% и толщиной стенки не менее 2,0 мм, используя Luoyang Copper T2 безкислородную холоднонатянутую медную трубу.катушка проходит кислотную промывку, высокотемпературная пропитка изоляционной лаком, и выпечка в сопротивляющей печи для обеспечения хорошей изоляции, с выдерживающим напряжением (на землю) не менее 5000 В.Продолжительность работы катушки не менее 8В обшивке печи используются аустенитные трубы из нержавеющей стали. III. Выбор частоты и характеристики нагрузки Номинальная частота этого оборудования составляет 150 Гц, входящая в диапазон средней частоты индукционного нагрева.когда значения индуктивности L и компенсационного конденсатора определены, также определяется естественная резонансная частота. По мере изменения импеданса нагрузки (индуктора) естественная частота также дрейфует частота ниже, когда печь пуста или легко загружена,и выше, когда печь полностью загружена холодным материалом. Эта характеристика нагрузки накладывает требования на фазу запуска: чем ближе частота запуска к фактической частоте нагрузки, тем выше уровень успеха запуска.Метод запуска частотного прочесывания, принятый в предложении, отправляет набор частот, охватывающих диапазон колебаний частоты нагрузки для запуска оборудования., не подвергается воздействию изменений нагрузки, тем самым повышая надежность запуска.при использовании в разных диапазонах частот, просто подключая соответствующий компенсационный конденсатор банка регулируется на соответствующее значение импеданса. IV. Параметры системы охлаждающей воды Требование температуры входа охлаждающей воды составляет от 5 до 35 °C, температуры выхода ниже 55 °C и рабочего давления от 0,2 до 0,3 МПа. Скорость потока охлаждающей воды для секции питания составляет 7.5 м3/ч, а для кузова печи 37,5 м3/ч, при общем потреблении воды 45 м3/ч. Способ охлаждения использует замкнутую круговую охлаждающую башню. Внутренняя логика устройства водной цепи силового шкафа заслуживает отдельного объяснения: все шланги изготовлены из углеродной резины,и длина водного пути между компонентами сохраняется как минимум на уровне 1.5 - 2 метра, чтобы избежать нестабильности оборудования, вызванной перекрестным загрязнением между компонентами через водный путь.Красные трубы используются для обратной воды (горячей воды) и синие трубы для вводной воды (холодной воды)Внутренний металлический резервуар воды использует 304 нержавеющую сталь для централизованного водоснабжения. На всех ветвях труб установлены датчики температуры и пронумерованы;при аномальной температуре воды, система управления сигнализирует и отображает на сенсорном экране номер неисправной водопроводной линии. V. Механический транспорт и сортировочный механизм Стержни тщательно помещаются вручную на платформу хранения.Механизм питания представляет собой цилиндровую систему питания, которая питается с равномерной скоростью в соответствии с ритмом. Конец разряда оборудован устройством быстрого разряда, состоящим из шестиугольного валового ролика и конвейерной цепи, охлажденных водой, с достаточной силой, чтобы предотвратить опрокидывание материала,и прочность конструкции и высокотемпературная устойчивость, удовлетворяющие потребностям различных материалов в этом проекте. Механизм сортировки состоит из трех частей, которые могут быстро, точно и оперативно отделять низкотемпературные и высокотемпературные материалы, транспортируя их в соответствующие контейнеры через парашюты.Начальная температура ковки должна регулироваться от 480 до 495°C (настройка может регулироваться в соответствии с процессом заказчика)Кованые изделия в пределах этого температурного диапазона переходят к следующему этапу обработки; кованые изделия ниже или выше температуры ковки сортируются в различные контейнеры с скоростью сортировки 100%. VI. Измерение и контроль температуры На выходе из печи индуктора устанавливается специальный прибор для измерения температуры из алюминиевого сплава.и установлен специальный прибор для измерения температуры из алюминиевого сплава для удовлетворения потребностей в измерении температуры в различных условиях работыПри слишком большой разнице температуры измерительного прибора или аномальной температуре запускается звуковая и визуальная сигнализация. Начальная температура ковки может отображаться в режиме реального времени на интерфейсе человека-машины и большом экране.оборудованы функциями отображения температуры и хранения (период хранения 180 дней)Устройство для измерения температуры не подвергается воздействию поверхностных оксидов, пыли, дыма или водяного пара.Точность и долговечность измерения температуры гарантированы в течение 12 месяцев. VII. Электрическое управление и интерфейс между человеком и машиной Управляющий шкаф использует электромеханическую интегрированную коробку управления, изготовленную из высокопрочной доски с порошковым покрытием для предотвращения окисления.Внешний шкаф управления изготовлен в соответствии с уровнем защиты не ниже IP54.Основные низковольтные электрические компоненты в шкафу - это бренд Schneider Electric, выключатели - это Chint, кабели - это высококачественные медные коренные кабели, а сигнальные линии - это защищенные кабели. ПЛК - это устройство серии Siemens S7 с модулем интерфейса связи Profinet, а дизайн программы включает систему обратной связи с информацией о неисправности и самодиагностику. Интерфейс человеко-машины использует 15-дюймовый цветный сенсорный экран (TPC1571) от Beijing Kunlun Tongtai.и проверенные и сохраненные параметры продукта (способные загружать и читать более 50 видов параметров процесса) могут быть запрошены и напечатаны в любое времяВремя цикла (непосредственно время ввода) и длина материала могут быть установлены на этом экране, и экран может автоматически записывать количество низкотемпературного материала, квалифицированного материала,и высокотемпературный материал. Работа разделена на два режима: автоматический и ручный, переключается через двухпозиционный выборчик.Все устройство может быть запущено и остановлено, используя только кнопки старта и остановки; в ручном режиме различные функции могут быть запущены индивидуально с помощью кнопок, причем все операции выполняются на сенсорном экране. Интеллектуальная функция идентификации неисправностей отображает содержание неисправностей и предоставляет соответствующие решения при возникновении неисправностей или сигналов тревоги о особых условиях работы.позволяет операторам быстро обрабатывать более 90% распространенных неисправностей. Среднечастотный шкаф питания оснащен панелью диагностики неисправностей. Когда система испытывает неисправности, такие как перенапряжение, перенапряжение, отключение воды или сбой предохранителя,он немедленно останавливает машину и автоматически отключает главный выключатель питания. VIII. Специальные режимы работы предприятий ковальной промышленности Начальный режим работы: при каждой смене, индукционная система нагрева только что запущена, и температура внутри индукционной печи является начальной температурой.Для уменьшения производства низкотемпературного материала, этот режим увеличивает или сохраняет мощность соответственно в ритме или скорости, когда нагретый материал подается в ритме или скорости, обеспечивая, чтобы каждый стержень достигал температуры ковки. Режим меню: когда пользователь перегревает коробку, ему нужно только ввести номер заказа в меню,и система индукционного отопления автоматически работает в соответствии с данными отопления в меню без ручной настройки, обеспечивая последовательность качества нагрева продукции. Режим очистки печи: когда после рабочего дня требуется очистка печи,просто активируя режим очистки печи заставляет механизм питания толкать пустой фиктивный материал в камеру печи в соответствии с установленным ритмом, с постепенным уменьшением мощности, максимизируя экономию энергии во время процесса очистки печи.
Последние блоги
Откройте для себя последние блоги
Свяжитесь с нами
РАССЛЕДОВАНИЕ
Если у вас есть какие-либо вопросы, пожалуйста, свяжитесь с нами немедленно и мы ответим как можно скорее
Вы также можете следить за нами в социальных сетях